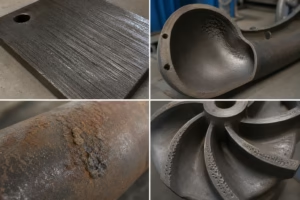
La corrosión industrial es el deterioro de un metal por su interacción con el entorno. Las formas principales son uniforme, por picadura, en hendiduras, galvánica, erosión-corrosión, intergranular, bajo tensión y microbiológicamente influida. Identificarlas exige relacionar la señal visible con el material, el medio, la geometría y el servicio. Esta guía complementa el recurso sobre corrosión y protección de superficies.
Qué es la corrosión industrial y cómo se clasifica
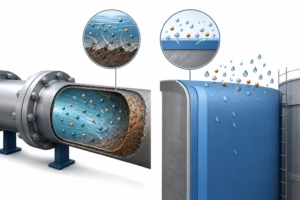
La oxidación es una reacción frecuente en metales, pero el color del óxido no identifica por sí solo el mecanismo de corrosión. En muchos activos industriales intervienen zonas anódicas y catódicas, un electrolito —por ejemplo, agua, condensación, sales o un fluido conductor— y circulación de electrones. Este conjunto suele describirse como corrosión electroquímica o húmeda.
La corrosión química o seca se asocia, de forma general, a la reacción directa del metal con gases o medios reactivos, a menudo a temperatura elevada y sin que sea imprescindible un electrolito líquido. En operación real pueden coexistir mecanismos: una superficie puede sufrir ataque químico, depósitos, erosión y deterioro del recubrimiento al mismo tiempo.
| Tipo de corrosión | Señal habitual | Entorno favorecedor | Riesgo principal | Medida preventiva orientativa |
|---|---|---|---|---|
| Uniforme | Pérdida extendida de material | Humedad, atmósferas agresivas o exposición continua | Reducción progresiva de espesor | Control ambiental, preparación y barrera protectora |
| Por picadura | Cavidades pequeñas y profundas | Medios con sales, depósitos o discontinuidades locales | Perforación localizada | Eliminar depósitos y confirmar compatibilidad del sistema |
| En hendiduras | Ataque junto a juntas, solapes o bridas | Agua retenida y acceso limitado al oxígeno | Daño oculto bajo uniones | Mejorar drenaje, sellado e inspección |
| Galvánica | Ataque acelerado en uno de dos metales | Metales distintos en contacto y electrolito | Pérdida localizada del metal menos noble | Aislar pares metálicos y controlar humedad |
| Erosión-corrosión | Adelgazamiento en cambios de dirección o impacto | Flujo, partículas, lodos o cavitación | Pérdida rápida de sección | Revisar hidráulica y evaluar protección frente a desgaste |
Nota: esta tabla es orientación general. El aspecto, la textura o la presencia de óxido no confirman el mecanismo. Deben contrastarse con la aleación, la geometría, el historial de operación, el medio de servicio y las mediciones disponibles.
Tipos de corrosión en metales industriales: señales y mecanismos
Corrosión uniforme o generalizada. Produce una pérdida relativamente homogénea sobre una zona amplia. Puede aparecer en acero expuesto a humedad persistente, contaminantes atmosféricos o medios químicos. Su evolución debe valorarse mediante inspección y control de espesores cuando afecte a la función del componente.
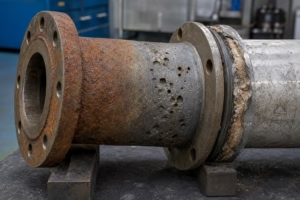
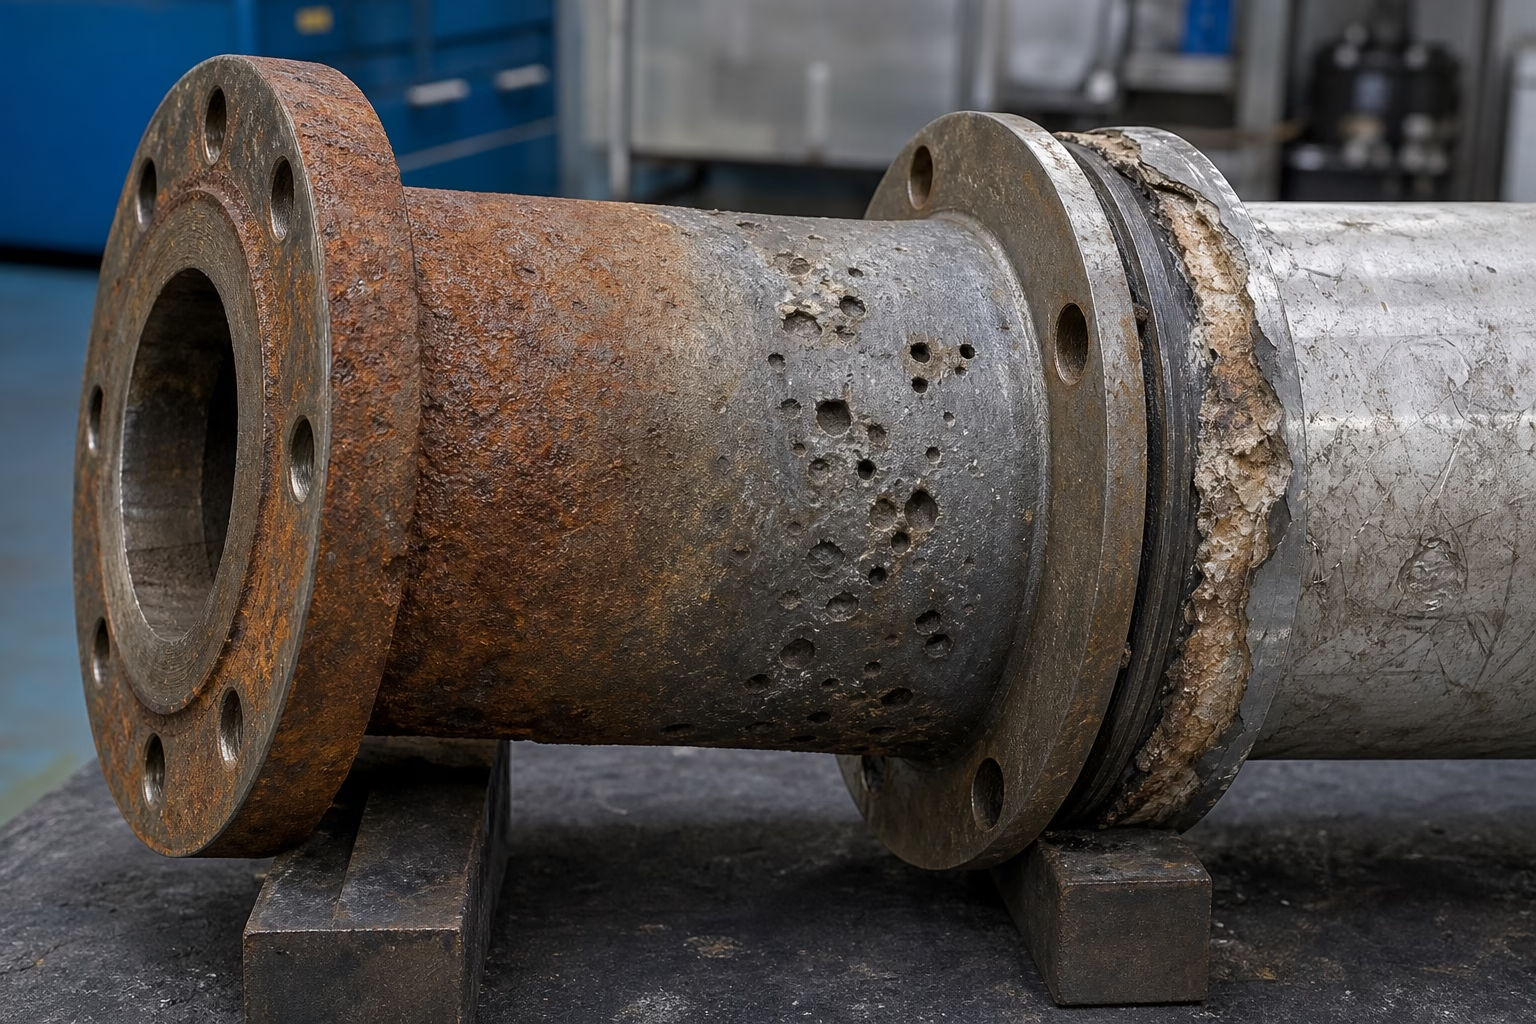
Corrosión por picadura. Se manifiesta como puntos, cavidades u orificios localizados. Una superficie aparentemente poco afectada puede ocultar picaduras profundas. La prioridad aumenta cuando el activo contiene fluido, trabaja a presión o la pérdida de sección se concentra en una pared delgada.
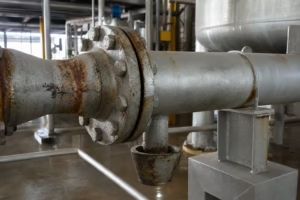
Corrosión en hendiduras. Se favorece en juntas, solapes, roscas, bridas, bajo depósitos y zonas donde se retiene humedad o contaminante. La diferencia de aireación entre el interior y el exterior de la hendidura puede modificar el entorno local y acelerar el ataque.
Corrosión galvánica. Puede producirse cuando dos metales o aleaciones diferentes están eléctricamente conectados y existe un electrolito. El riesgo depende de la combinación de materiales, el área relativa expuesta, el diseño de la unión y la persistencia de humedad. No basta con observar dos metales en contacto para confirmar que este sea el mecanismo dominante.
Erosión-corrosión y cavitación. La erosión-corrosión combina deterioro químico con la acción de un fluido, partículas o lodos. Puede concentrarse en codos, tes, bombas, impulsores y zonas de alta turbulencia. La cavitación se asocia al colapso de burbujas y requiere revisar las condiciones hidráulicas; no debe confundirse con desgaste puramente mecánico.
Corrosión intergranular. Es un ataque preferente en los límites de grano de una aleación. La confirmación requiere conocer el material, su historial térmico, las soldaduras y, cuando corresponda, una evaluación técnica específica.
Corrosión bajo tensión. La combinación de ambiente corrosivo y tensiones de tracción puede favorecer grietas. Cualquier grieta, fuga, deformación o pérdida relevante de sección debe escalarse conforme al procedimiento de integridad aplicable al activo.
Corrosión microbiológicamente influida. Depósitos, biopelículas y actividad microbiana pueden modificar las condiciones locales de una superficie. La observación de lodos o depósitos puede plantear esta hipótesis, pero su confirmación requiere inspección y análisis adecuados.
Causas de la corrosión metálica en instalaciones industriales
Las causas de la corrosión metálica rara vez se reducen a una sola variable. Para investigar una anomalía, conviene separar el entorno, el proceso, el diseño y la operación.
- Entorno: humedad, condensación, agua salina, cloruros, contaminantes, agentes de limpieza y ciclos de mojado-secado.
- Proceso: composición y concentración del fluido, pH, temperatura, aireación, caudal, presión, inmersión, salpicaduras y paradas.
- Material y diseño: aleación, soldaduras, pares metálicos, juntas, recubrimientos existentes, esquinas, drenaje deficiente y zonas inaccesibles.
- Operación y mantenimiento: abrasión, impacto, depósitos, contaminación superficial, daño del revestimiento y reaplicación incorrecta de la protección.
| Lo que se observa | Hipótesis que plantea | Dato que falta confirmar | Inspección o comprobación conveniente |
|---|---|---|---|
| Cavidad aislada en una tubería | Picadura o daño bajo depósito | Profundidad, medio, espesor remanente | Registro visual ampliado y medición adecuada de espesores |
| Daño bajo una brida o junta | Corrosión en hendidura | Retención de humedad, estado de sellado y materiales | Inspección de la unión tras aislamiento seguro |
| Adelgazamiento en un codo | Erosión-corrosión | Velocidad, sólidos, ángulo de impacto y química | Revisión de proceso, perfil de desgaste y espesores |
| Grieta próxima a una soldadura | Corrosión bajo tensión u otro mecanismo de agrietamiento | Material, tensiones, medio y extensión | Evaluación cualificada según el activo |
La presión, la temperatura continua y máxima, el movimiento, la humedad, la química y la abrasión deben documentarse como condiciones de servicio. No deben deducirse a partir del aspecto del defecto.
Cómo identificar la corrosión en superficies metálicas
La inspección visual es un punto de partida útil, no una prueba concluyente. Un proceso prudente permite preservar evidencias y preparar una consulta técnica comparable.
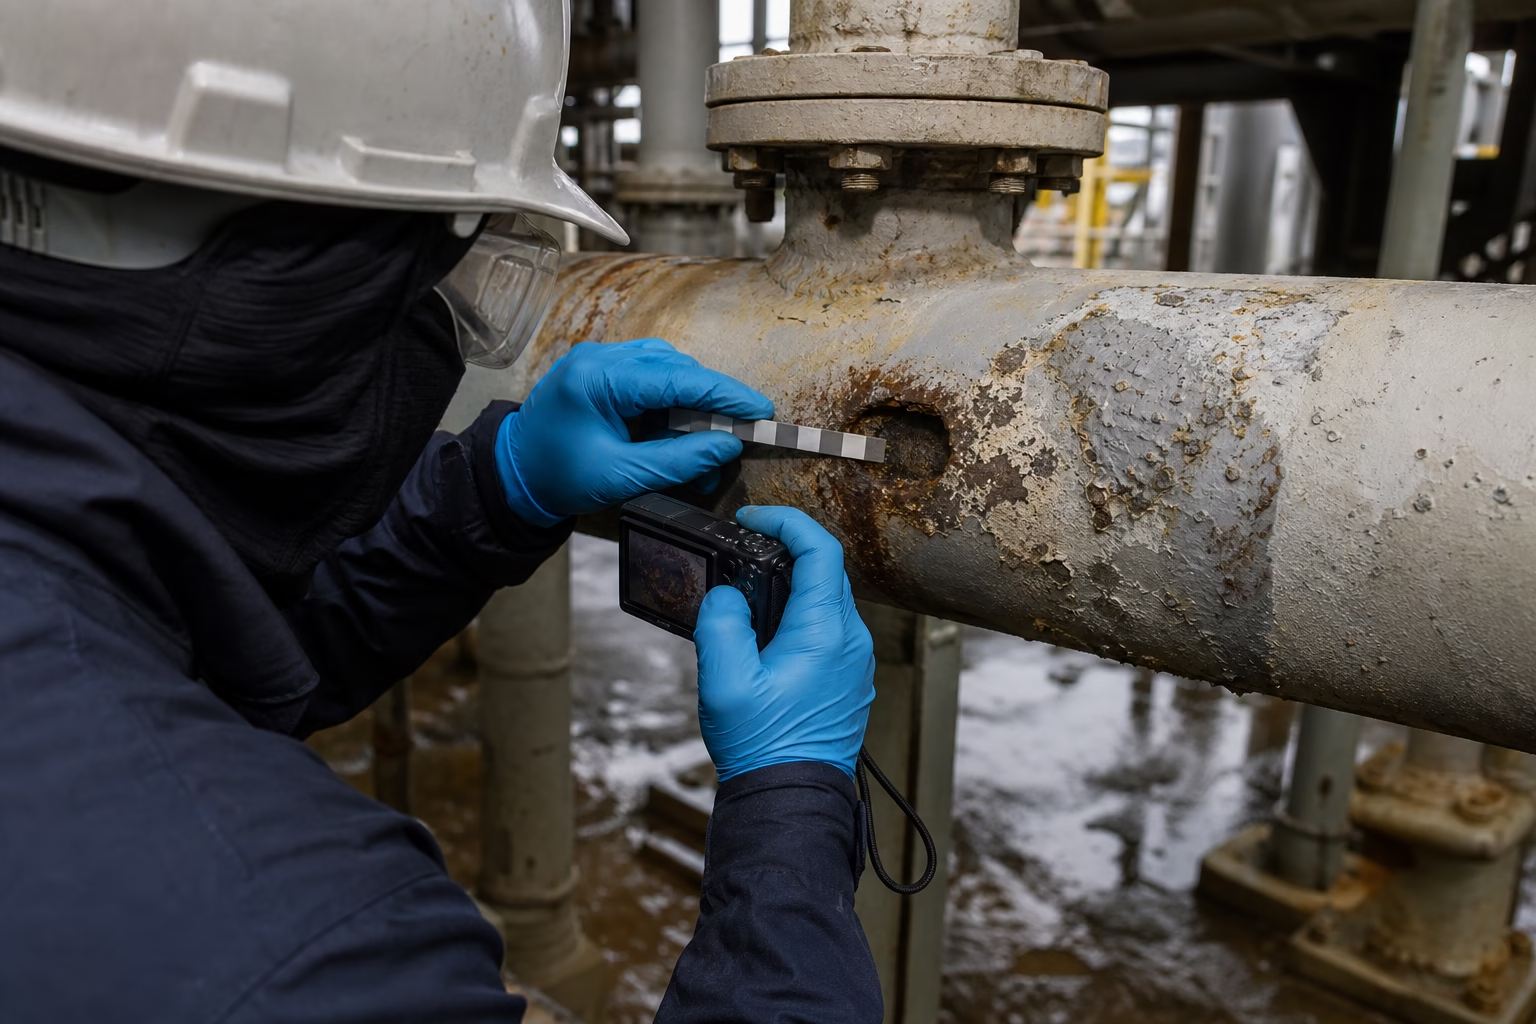
- Registrar el defecto: ubicación, extensión, forma, color, profundidad aparente, fecha de detección y evolución conocida.
- Tomar fotografías con escala: incluir el contexto del activo, la orientación y una referencia dimensional.
- Identificar el sustrato: metal o aleación, soldaduras, uniones, recubrimiento previo y contacto con otros materiales.
- Documentar el servicio: fluido, concentración, humedad, inmersión, salpicaduras, temperatura, presión, caudal, abrasión y ciclos de parada.
- Buscar indicadores de prioridad: pérdida de espesor, picadura profunda, grieta, fuga, deformación o degradación alrededor de una unión.
- Confirmar la hipótesis: según el activo, pueden ser necesarios medición de espesores, inspección visual ampliada, ensayos no destructivos o análisis de depósitos.
Checklist para la consulta: equipo y componente; sustrato; mecanismo sospechado; medio y concentración; temperatura continua y máxima; presión; humedad; abrasión; dimensiones del defecto; acceso; tiempo de parada; estado del recubrimiento; y criterio de aceptación.
Grietas, fugas, pérdida significativa de sección, equipos presurizados, daño estructural o sospecha de corrosión bajo tensión requieren evaluación por personal cualificado. Limpiar, lijar o recubrir antes de documentar el daño puede ocultar evidencias y dificultar el análisis de causa raíz.
Ejemplo ilustrativo; no corresponde a un expediente real de cliente de ZDSChem. En una plantilla de diagnóstico para un codo metálico se registrarían: pérdida localizada en el radio exterior, presencia o ausencia de sólidos en el flujo, profundidad medida, sustrato, temperatura, fluido, velocidad estimada y estado del recubrimiento. La hipótesis inicial podría ser erosión-corrosión; la decisión posterior dependería de confirmar el patrón de flujo, el desgaste, la integridad remanente y el objetivo de intervención.
Prevención de la corrosión industrial según el riesgo
La prevención eficaz combina diseño, selección de materiales, control del entorno, preparación superficial, protección y mantenimiento basado en condición. Una barrera superficial puede limitar la exposición, pero no corrige automáticamente un drenaje deficiente, una unión incompatible o una condición de proceso fuera de control.
- Diseño y drenaje: evitar hendiduras innecesarias, facilitar inspección y limpieza, reducir retención de agua y aislar metales incompatibles cuando resulte viable.
- Control del proceso: vigilar humedad, depósitos, contaminación, aireación, composición del medio y condiciones de operación definidas por la instalación.
- Preparación superficial: confirmar sustrato, contaminación, recubrimiento existente, perfil, humedad, temperatura y la secuencia aplicable antes de emplear limpiadores, imprimaciones o materiales auxiliares.
- Protección: distinguir entre imprimación, recubrimiento anticorrosivo, revestimiento interno, reconstrucción localizada y protección frente a desgaste. Sus funciones no son intercambiables.
- Mantenimiento: establecer inspecciones, criterios de aceptación, reparación de daños y frecuencia de seguimiento según condición real.
Las soluciones de acabado de baja fricción para equipos de proceso pueden entrar en una evaluación cuando la condición de servicio y el objetivo de protección lo justifiquen. Antes de aprobar cualquier sistema, deben revisarse la TDS, SDS, instrucciones de aplicación, sustrato, medio, preparación, espesor, curado e inspección posterior correspondientes al modelo exacto.
Cómo elegir una solución de protección o reparación
El primer criterio no es el nombre del producto, sino el objetivo: limitar la exposición, reconstruir una geometría dañada, proteger una superficie frente a corrosión futura, resistir erosión o combinar varias funciones. La selección debe seguir al diagnóstico preliminar y no sustituye una evaluación de integridad.
| Escenario del comprador | Datos críticos | Familia que podría evaluarse | Verificaciones obligatorias | Por qué no se aprueba automáticamente |
|---|---|---|---|---|
| Componente metálico con pérdida localizada | Sustrato, fluido, presión, temperatura, dimensiones, movimiento y espesor remanente | Reconstrucción metálica, como posible ruta de cribado | Integridad del equipo, preparación, geometría, curado y retorno al servicio | Una reparación no sustituye por defecto soldadura, reemplazo o refuerzo diseñado |
| Tanque o tubería con exposición química extensa | Producto, concentración, modo de contacto, inmersión, temperatura, área y estado del revestimiento | Revestimiento protector o barrera interna, como posible ruta de cribado | Compatibilidad, espesor, control de poros, curado y poscurado | El equipo y el medio no determinan por sí solos el modelo adecuado |
| Codo o línea con sólidos y adelgazamiento | Tamaño y dureza de partícula, velocidad, ángulo de impacto, lodo y profundidad de desgaste | Protección frente a abrasión o erosión, como posible ruta de cribado | Patrón de desgaste, sustrato, química, temperatura y espesor | La protección química pura puede no resolver una condición erosiva |
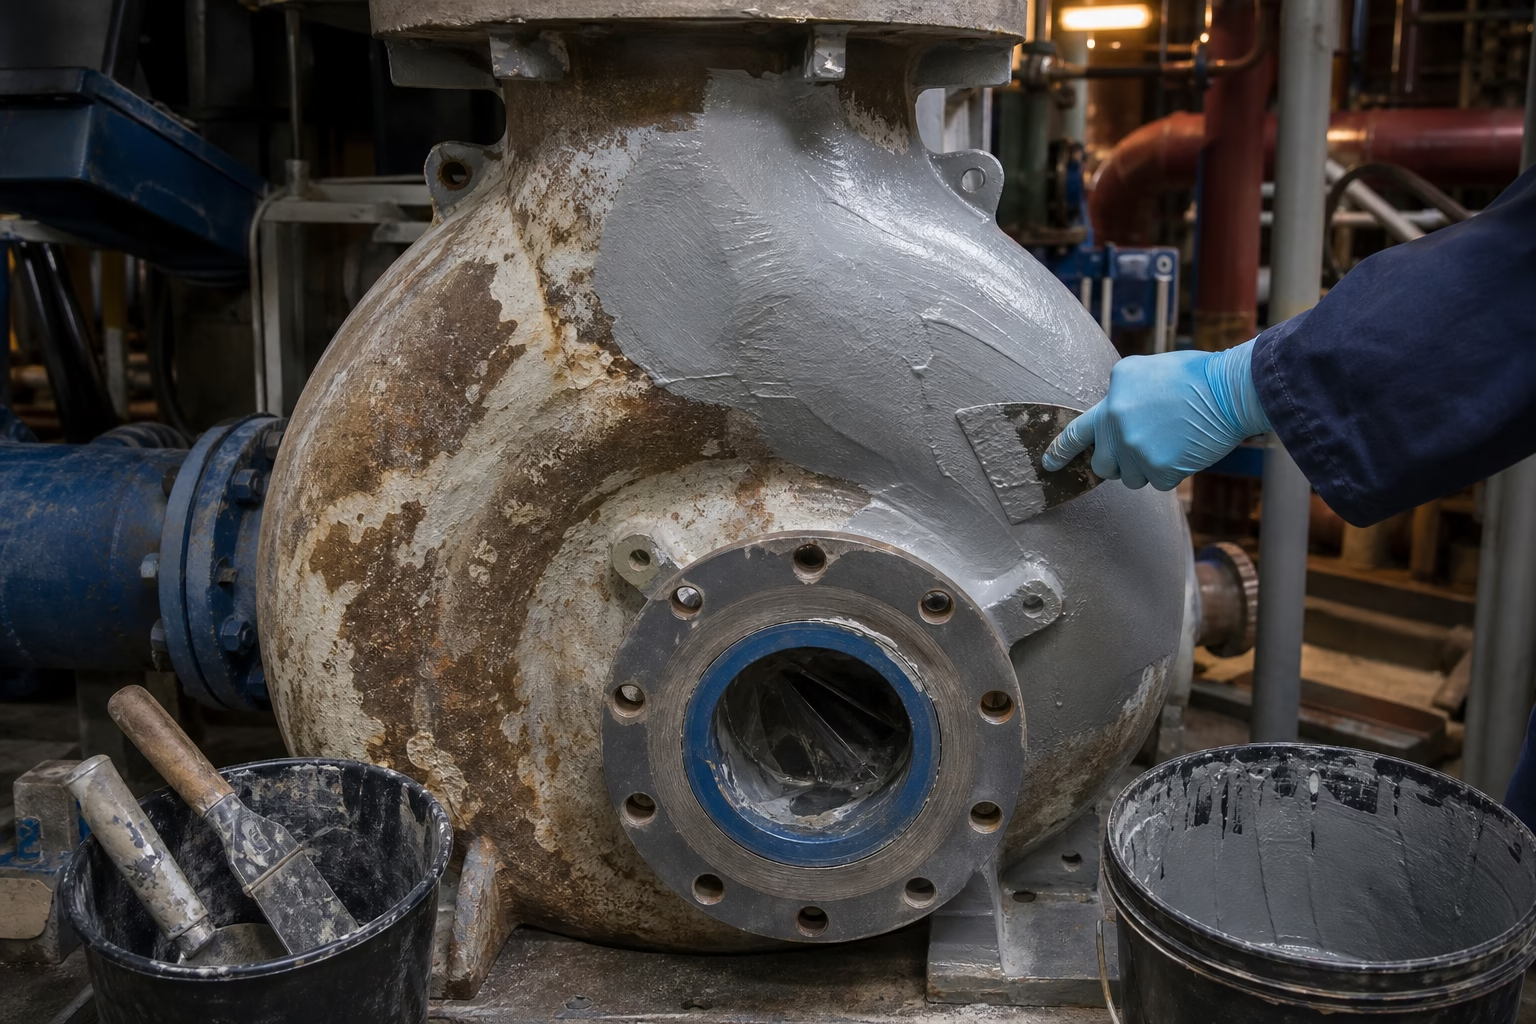
Para pérdida localizada de metal, los compuestos epoxi para reconstruir superficies metálicas pueden ser candidatos de preselección tras revisar el daño y el servicio. ZDS-MetalRebuild se orienta a reconstrucción metálica, reparación en frío, recuperación dimensional y sellado localizado; no debe tratarse automáticamente como sustituto de una solución de integridad diseñada.
Cuando predominan abrasión, erosión o cavitación, ZDS-CeramicArmor puede formar parte de una preselección. Para corrosión o exposición química, ZDS-FluidGlide puede ser otra ruta de evaluación. Ninguna de estas familias constituye una recomendación final sin confirmar el modelo exacto, la compatibilidad y las condiciones de aplicación.
En tanques y recipientes debe diferenciarse revestimiento interno, reconstrucción localizada, reparación sobre superficie húmeda y protección exterior. Los revestimientos internos y barreras anticorrosivas requieren comprobar el medio, la temperatura, el espesor de aplicación, el control de poros, el curado y el poscurado.
Errores frecuentes al prevenir o reparar la corrosión
- Confundir óxido visible con causa raíz y no investigar humedad, depósitos, sales, química o diseño.
- Aplicar una protección sobre óxido suelto, aceite, humedad, contaminantes o un sustrato insuficientemente preparado.
- Elegir un material solo por una resistencia química nominal sin revisar temperatura, inmersión, abrasión, espesor y curado.
- Ignorar una picadura, grieta o pequeña fuga porque la superficie general parece conservada.
- No definir inspección posterior, criterio de aceptación ni autorización para retorno al servicio.
Checklist final de aprobación: mecanismo hipotético documentado; sustrato confirmado; medio y concentración identificados; temperatura y presión registradas; estado del defecto evaluado; preparación definida; compatibilidad revisada; espesor y curado confirmados para el modelo; inspección posterior planificada; y retorno al servicio autorizado por la organización responsable.
Para contratistas y equipos de mantenimiento, una consulta técnica útil reúne fotografías dimensionadas, datos de servicio, acceso, parada disponible y criterios de aceptación. Los materiales de reparación y protección para siderurgia, al igual que cualquier otra solución industrial, deben seleccionarse contra las condiciones reales del activo y la documentación vigente del sistema.
Preguntas frecuentes sobre corrosión industrial
¿Cuáles son los tipos de corrosión más habituales en metales industriales?
Los más habituales son la corrosión uniforme, por picadura, en hendiduras, galvánica y erosión-corrosión. También pueden ser críticos la corrosión intergranular, bajo tensión y microbiológicamente influida, según la aleación y el entorno.
¿Cuál es la diferencia entre corrosión química y corrosión electroquímica?
La corrosión química implica una reacción directa entre metal y entorno reactivo. La electroquímica suele requerir zonas anódicas y catódicas, además de un electrolito que permita el circuito de corrosión.
¿Cómo se puede identificar una corrosión por picadura o en hendiduras?
La picadura suele presentar cavidades localizadas, mientras que la corrosión en hendiduras aparece cerca de juntas, solapes, bridas o depósitos. Ambas requieren confirmar profundidad, condiciones de servicio y estado del sustrato; la observación visual no basta.
¿Qué causa la corrosión galvánica entre dos metales?
Puede aparecer cuando metales diferentes están conectados eléctricamente y existe un electrolito, como agua o condensación. La combinación de aleaciones, las áreas relativas y el diseño de la unión influyen en el riesgo.
¿Un recubrimiento anticorrosivo sirve para cualquier tipo de metal o ambiente?
No. Deben confirmarse sustrato, preparación, medio químico, temperatura, modo de contacto, abrasión, espesor, curado y condiciones de inspección. La TDS, SDS y guía de aplicación vigentes del modelo exacto prevalecen sobre esta orientación general.
¿Qué información debe reunirse antes de seleccionar un material de reparación industrial?
Como mínimo: equipo, sustrato, fotografías con escala, dimensiones del defecto, medio de servicio, concentración, temperatura, presión, humedad, abrasión, acceso, tiempo de parada y objetivo de reparación. Si existen grietas, fugas o pérdida relevante de sección, debe incorporarse la evaluación de integridad aplicable.